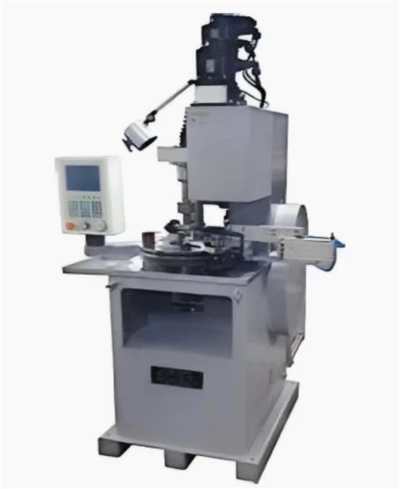
Veikimo principas
Įrenginys naudoja kompiuterinio skaitmeninio valdymo (CNC) programavimą, kad apibrėžtų reikiamus judesius išilgai šešių ašių (X, Y, Z, A, B ir C) gaminio formavimo metu. Šiuos judesius vykdo didelio-tikslumo servovarikliai per duomenų išvestį. Integruodama pagalbinę įrangą, pvz., lupimo mašinas, litavimo krosnis ir srauto dozatorius, sistema įgalina vieno-veiksmo gaminio lupimo, litavimo ir pėdų lenkimo procesus. Ši konfigūracija atitinka klientų automatizuotos gamybos, didesnio efektyvumo ir kokybės užtikrinimo poreikius.
Specifikacija
|
Apvijos skersmuo |
0,2–2,0 mm (varinė viela), mažesnė arba lygi plokščiai vielai 5 kvadratas, plotis ir storis 5/1 |
|
Einu |
5 kW / vienfazė{1}}220 V |
|
Darbinis oro slėgis |
0,4-0,8 mp/cm |
|
Maksimalus kabelio ilgis |
42 mm |
|
Maksimalus apvijos posūkis |
999T |
|
Gaminio forma |
A〔Tap〕, E2〔Tap〕, D〔Tap〕, K〔Tap〕, vieno-sluoksnio, kelių{2}}sluoksnių torsioninė spyruoklė / ritė |
|
Gamybos efektyvumas |
0~55vnt/min |
|
Išoriniai matmenys [ilgis*plotis*aukštis] |
Apytiksliai 1250*850*1650 mm |
Galimi stiliai


Valdiklio atsargumo priemonės ir priežiūra
1. Atsargumo priemonės:
① Griežtai draudžiama bet kokiu būdu atsitrenkti į variklio viršų arba kompiuterio ekraną.
②. Prieš įjungdami, patikrinkite, ar maitinimo šaltinis yra tinkamas.
③. Sutepkite besisukančias ir slystančias dalis variklio alyva.
④. Griežtai draudžiama bet kokioms kūno dalims (drabužiams, audinio atraižoms) arba įrankiams liestis su besisukančiomis mašinos dalimis.
2. Mašinos reguliavimo žingsniai:
①. Patvirtinkite gaminio formą ir pagal specifikacijas paruoškite reikiamą antgalį ir vielos pravedimo antgalį.
②. Maitinimas. Kai ekranas suaktyvinamas vienos, Z-ašies arba rankiniu režimu, švelniai pasukite rankratį, kad pakeltumėte Z-ašį į aukštesnę padėtį, tada paspauskite nustatymo iš naujo mygtuką. Prieš pereidami prie kito veiksmo, palaukite, kol aparatas automatiškai nusistatys iš naujo.
③. Įsukite vielą, sureguliuokite vielos prispaudimo trikampio aukštį ir centrinį poslinkį tarp vielos griovelio lizdo ir vielos skersmens bei vyniojimo krypties ir įstatykite antgalį.
④. Pasirinkite atitinkamą skaidrių lentelę pagal gaminio formavimo seką, sukonfigūruokite formavimo strypą ir redaguokite programą (programavimo režimą žr. programos redagavimo skyriuje).
⑤. Antrajai kojelei pasirinkite tinkamą formavimo strypą pagal jo formą.
⑥. Pirmajai pėdai pasirinkite tinkamą formavimo strėlę pagal jos formą.
3. Cilindro reguliavimas:
①. Kai antgalis atstatomas į nulinę padėtį, vielos tiektuvas baigia padavimo operaciją. Kai antgalis pradeda suktis, vielos presavimo cilindras po apvyniojimo iš karto ištraukia (pakelia) ritę, o tada greitai ją nuleidžia (toliau cilindro laikas nustatomas pagal detalės formą).
4. Skardinės krosnies temperatūros valdymas:
①. Švino -alavo krosnies temperatūra paprastai reguliuojama 280 laipsnių ±10 laipsnių.
②. Alavo -be švino krosnies temperatūra paprastai reguliuojama 310 laipsnių ±10 laipsnių.
5. Cilindro skambučio programavimo režimas:
①. Cilindrų numeracija seka iš kairės -į -dešinę, kur 1 rodo atidarytą cilindrą, o -1 - uždarytą cilindrą.
②. Seka yra 1, 2, 3, 4, 5. -1, -2, -3, -4, -5.
③. Pirmasis cilindras yra vielos padavimo cilindras, antrasis yra vielos presavimo cilindras, trečiasis yra cilindras, skirtas nuplėšimo gyliui, ketvirtas yra cilindras, skirtas nuplėšimo ilgiui, o penktasis yra cilindras, skirtas odos pūtimui.
④. Pakeitus keitimo cilindro dviejų oro vamzdžių padėtis, galima pakeisti cilindro programavimo režimą: 1 tampa-1, o-1 tampa 1.
⑤. Prieš ir po programos redagavimo automatinio išjungimo arba nustatymo iš naujo režimu: paspauskite cilindro klavišą-, kai užsidega indikatoriaus lemputė, tada nuosekliai paspauskite 1, 2, 3, 4, 5, kad stebėtumėte kiekvieno cilindro padėtį.
Saugumo svarstymai
1. Neatidarykite korpuso be leidimo.
2. Kai valdiklis nenaudojamas ilgą laiką, atjunkite maitinimą.
3. Ypatingas dėmesys turi būti skiriamas tam, kad dulkės ir geležies milteliai nepatektų į valdymo kamerą.
4. Transportuodami elkitės atsargiai, kad nepažeistumėte valdiklio.
Tinkamo naudojimo atsargumo priemonės;
Netinkamas naudojimas gali sukelti gedimą, o blogiausiu atveju netgi sugadinti valdiklį.
Todėl, norėdami tinkamai naudoti valdymo įtaisą, laikykitės toliau pateiktų atsargumo priemonių.
1. Patikrinkite, ar prijungtas maitinimo šaltinis atitinka specifikacijas, kad išvengtumėte valdiklio perdegimo.
2. Valdiklio eksploatavimo trukmei didelę įtaką daro aplinkos temperatūra. Jei apdorojimo vietos temperatūra yra per aukšta, reikia atlikti montavimą.
Aušinimo ventiliatorius. Valdiklis palaiko darbinės temperatūros diapazoną nuo 0 laipsnių iki 60 laipsnių.
3. Nenaudokite aplinkoje, kurioje yra aukšta temperatūra, drėgmė, dulkės arba ėsdinančios dujos.
4. Vietose, kuriose yra stipri vibracija, amortizacijai reikia sumontuoti guminius amortizatorius.
Atsargumo priemonės atliekant techninę priežiūrą ir tikrinimą
1. Prieš atliekant valdiklio techninę priežiūrą ir remontą, pirmiausia reikia atjungti pagrindinės grandinės maitinimą.
2. Operatorius turi asmeniškai patikrinti, ar atjungtas maitinimas, kad būtų išvengta nelaimingų atsitikimų.
Patikrinkite elementus ir ciklus
Esant standartinėms eksploatavimo sąlygoms (aplinkos parametrai: vidutinė dienos temperatūra 30 laipsnių, 80 % apkrova, 12 valandų kasdieninis darbas), atlikite įprastinius patikrinimus ir periodinius patikrinimus, kaip nurodyta toliau.
Mechaninių dalių priežiūra
1. Kasdienė priežiūra:
①. Prieš kasdienį paleidimą patikrinkite, ar visi mašinos komponentai veikia normaliai. Dujiniu pistoletu nuvalykite paviršių, nuvalykite slankiąsias dalis ir patepkite tepimo alyva.
②. Valydami įrangą, stenkitės nenukreipti oro pistoleto į litavimo paviršių arba srauto taurę, kad nesusižeistumėte išlydyto lydmetalio ar srauto purslų, taip pat nenuplikytumėte kvėpavimo takų.
③. Laiku išvalykite ir perdirbkite alavo šlaką ir srauto likučius.
2. Reguliari priežiūra:
①. Kas tris mėnesius tepalo purkštuko sritį patepkite tepalu tepalo pistoletu, užtikrindami, kad tepalas švariai ištekėtų iš tarpo.
②. Temperatūros valdymo matuokliai ir barometrai turi būti kalibruojami kasmet, o mechaniniams komponentams reikia pus{1}}kasmetinės priežiūros. Bet kokie nukrypimai turėtų būti pašalinti atliekant aktyvią priežiūrą.
③. Jei mašina nenaudojama ilgą laiką, paviršius turi būti kruopščiai nuvalytas, suteptas ir apvyniotas vandeniui atsparia guma, kad nepatektų drėgmė ir paviršius neužterštų dulkių.
Pakuotė
Pakuotės medžiaga: dėžutė / medinis dėklas su putplasčiu viduje. 1. Bendra pakuotė (popierinė dėžutė arba plastikinis maišelis): mažoms skaitmeninės CNC vielos ritės vyniojimo mašinos dalims supakuokite ją su formomis ir supakuokite popierių, kad būtų užtikrintas nelūžimas transportavimo metu. 2.Medinio dėklo pakuotė: didesnės apimties skaitmeninės CNC vielos ritės vyniojimo mašina: didesnės apimties skaitmeninės CNC vielos ritės vyniojimo mašina, kuri pagamintų reikiamo storio medinį dėklą. tankis, ilgis. Ant išorinio medinio korpuso pažymėta rodyklė aukštyn ↑. Buferinė medžiaga būtų dedama į medinį dėklą, kad būtų išvengta įtrūkimų ir smūgių.


TurgusPlotas
Glaudžiai bendradarbiaujame su Pietryčių Azijos, Europos, Amerikos, Pietų Amerikos, Australijos, Naujosios Zelandijos partneriais, kad galėtume teikti vietinius pardavimus, palaikymą ir pagalbą ritinių vyniojimo mašinoms.
Gamykla
KIOXIA LIGHT RING EQUIPMENT GROUP CO.,LTD, įkurta 1993 m. buvo gerai žinoma-, gaminanti puikios kokybės vyniojimo mašinas kartu su susijusia gamyba ir technologijomis. KIOXIA LIGHT RING siūlo labai ekonomiškus gamybos sprendimus visų tipų suvyniotų komponentų, tokių kaip transformatoriai, droseliai ir kt., gamybai.


Populiarus Žymos: 6 ašių oro šerdies vertikalios vyniojimo mašinos, Kinija 6 ašių oro šerdies vertikalios vyniojimo mašinos gamintojai, tiekėjai, gamykla